Kort svar
Ju mer ett material krymper, desto lättare lyfter det i hörnen. PLA gör det nästan aldrig, PETG sällan, medan ABS, ASA och nylon vill ha varm bädd och gärna ett inneslutet skrivarutrymme.
Warping: snabbt svar
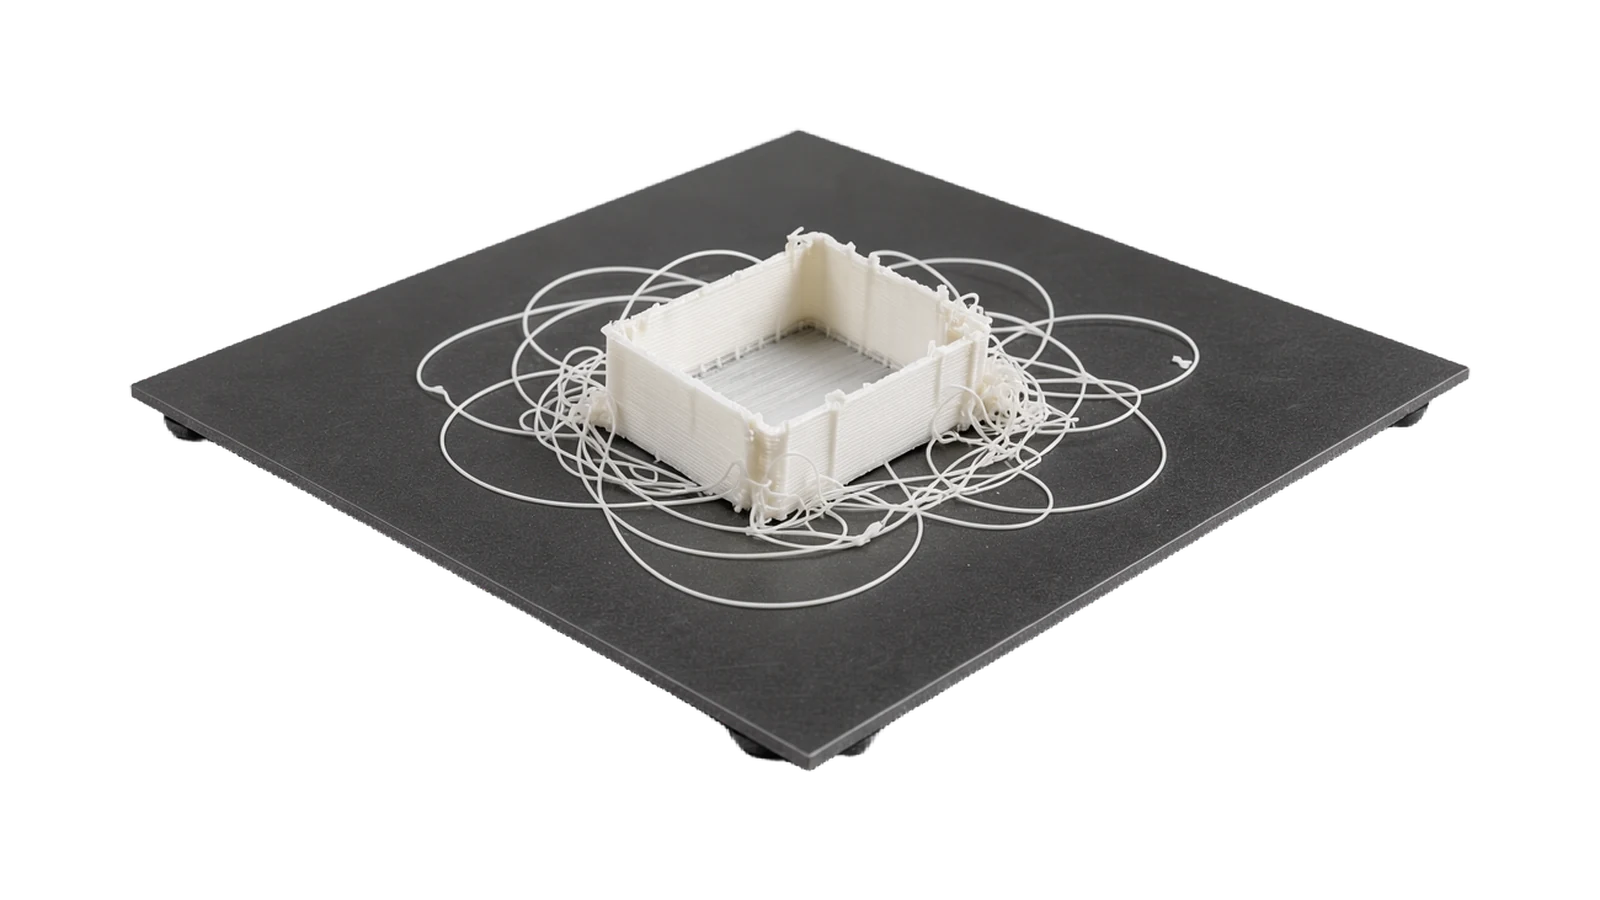
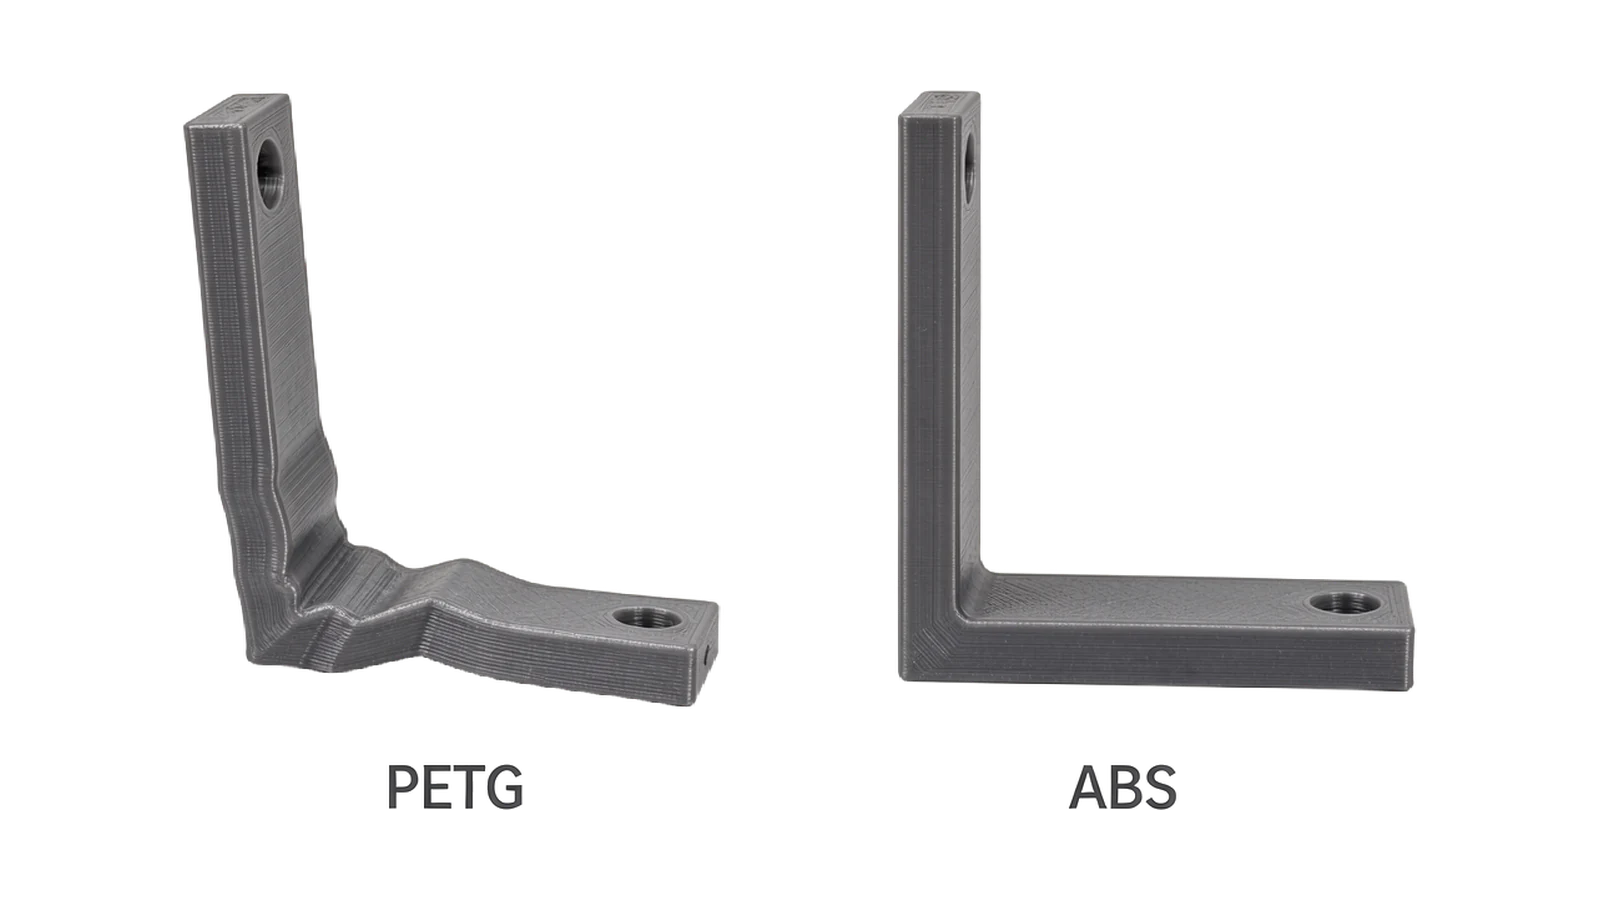
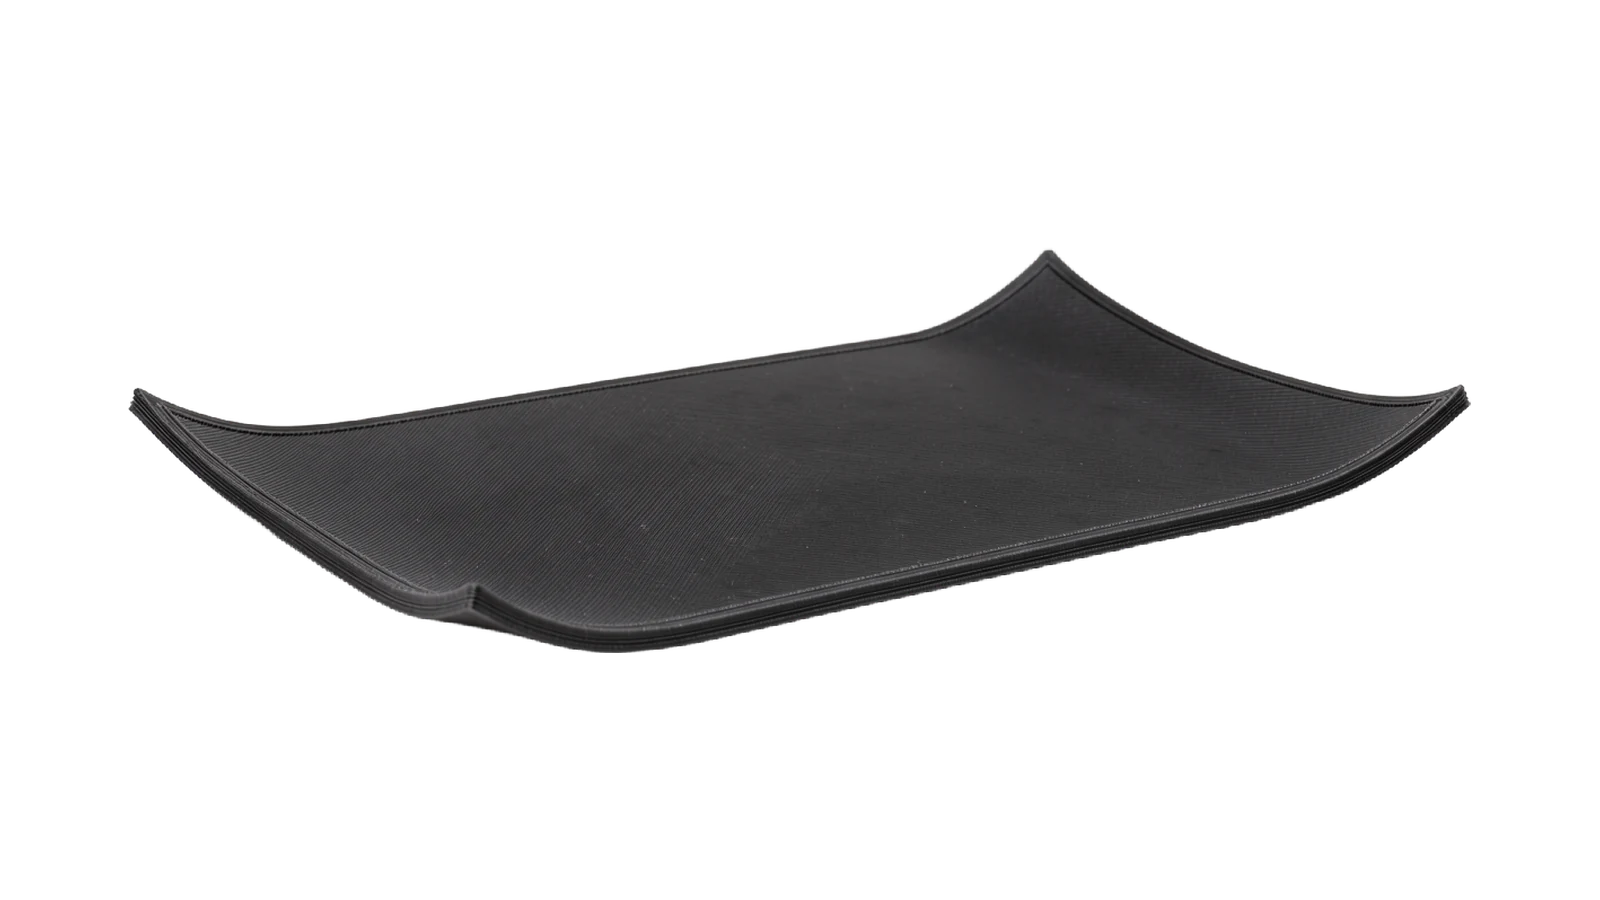
Warping betyder att utskriften böjer sig och hörnen lyfter från bädden. Det beror på att plast krymper när den svalnar: om delen kyls ojämnt drar de svala delarna ihop sig och bänder loss hörnen. Lösningen är alltid densamma i grunden, nämligen jämnare värme kring utskriften och bättre grepp mot bädden.
Tumregel: Ju mer ett material krymper, desto lättare lyfter det i hörnen. PLA gör det nästan aldrig, PETG sällan, medan ABS, ASA och nylon vill ha varm bädd och gärna ett inneslutet skrivarutrymme.
Därför böjer sig utskriften
När det smälta filamentet svalnar drar det ihop sig. Lagren längst ner hinner svalna medan de övre fortfarande är varma, och spänningen som byggs upp bänder delens hörn uppåt. Stora, platta delar och material med hög krympning drabbas mest. Kalla rum och drag förvärrar saken eftersom kylningen blir ännu mer ojämn.
Åtgärder i rätt ordning
1. Höj bäddtemperaturen. En varm bädd håller de nedersta lagren mjuka så att spänningen inte får fäste. Enligt våra datablad vill ABS och ASA ha 90–110 °C och nylon 70–100 °C. Ligger du redan i intervallets övre del och hörnen ändå lyfter är miljön runt utskriften nästa steg.
2. Skydda mot drag och håll värmen jämn. Ställ skrivaren dragfritt och håll rumstemperaturen uppe. För ABS och ASA gör ett inneslutet skrivarutrymme störst skillnad av alla åtgärder, eftersom det håller luften kring delen jämnt varm hela utskriften igenom. Hur du sätter upp miljön per material går vi igenom i Så skriver du ut ABS och Så skriver du ut ASA.
3. Stäng av eller minimera fläkten. Lagerkylningen är gjord för PLA. För material som krymper mycket gör fläkten mer skada än nytta: stäng av den eller håll den under 20 procent för ABS, ASA och nylon. Det förbättrar dessutom lagervidhäftningen.
4. Öka greppet mot bädden. En brim på 5 till 10 millimeter ger hörnen mycket mer kontaktyta att hålla fast i. Limstift förstärker greppet ytterligare. Se också till att plattan är ren och förstalagret korrekt intryckt, samma grunder som i guiden om utskrifter som inte fäster.
5. Anpassa modellen. Skarpa hörn samlar spänning. Rundade hörn i modellen, eller så kallade mouse ears, alltså små cirklar som läggs till vid hörnen i slicern, minskar lyftkraften markant. Det här är allmänna knep som modellerare använt länge.
Hur stor är risken för warping i olika material?
Tabellen rangordnar materialen i vårt sortiment efter hur lätt de får warping, med bäddtemperaturerna från våra datablad.
Slipper du hellre problemet?
Slipper du hellre problemet än löser det är valet enkelt: för delar som inte behöver tåla värme gör PLA eller PETG samma jobb utan risk för warping. Den avvägningen går vi igenom i PETG vs ABS.
Vanliga frågor om warping
Varför får ABS så lätt warping?
ABS krymper mer än de flesta andra filament när det svalnar, och krympningen är själva drivkraften bakom warping. Därför är varm bädd (90–110 °C enligt våra datablad) och ett inneslutet utrymme i princip obligatoriskt för större ABS-delar.
Kan PLA få warping?
Det är ovanligt, men det händer på stora platta delar om plattan är smutsig eller rummet kallt och dragigt. Grunderna räcker nästan alltid: ren platta, korrekt nivellering och en bädd på runt 60 °C.
Hjälper hårspray eller limstift mot warping?
De ökar greppet mot bädden och hjälper mot mild warping, men de tar inte bort orsaken. Krymper materialet kraftigt och miljön är kall lyfter hörnen ändå, så kombinera alltid med rätt bäddtemperatur och dragfri miljö.
Varför spricker lagren högre upp i delen?
Det är samma mekanism som warping fast mellan lagren, ofta kallat delaminering. För mycket lagerkylning eller för låg munstyckstemperatur är vanligaste orsakerna. Stäng av fläkten och höj temperaturen något.
Filament i 173+ nyanser, från 113 kr
Varje färg provtryckt, vakuumpackad med silikagelpåse och skickad från Tibro inom 48 timmar.