Kort svar
Rengör bädden med diskmedel, nivellera, och kontrollera att förstalagret pressas ut till en jämn, slät rad. Löser inte det saken är det temperaturen eller hastigheten som behöver justeras.
Utskriften fäster inte: snabbt svar
Att förstalagret inte fäster är det vanligaste problemet inom 3D-utskrift, och det har nästan alltid en av tre orsaker: fel avstånd mellan munstycke och bädd, en smutsig byggplatta eller fel bäddtemperatur. Alla tre går att åtgärda på några minuter, och den här guiden tar dem i tur och ordning.
Tumregel: Rengör bädden med diskmedel, nivellera, och kontrollera att förstalagret pressas ut till en jämn, slät rad. Löser inte det saken är det temperaturen eller hastigheten som behöver justeras.
Hitta orsaken steg för steg
1. Rengör byggplattan. Fettrester från fingrar är den enskilt vanligaste boven. Tvätta plattan med varmt vatten och diskmedel, torka med en ren trasa och undvik sedan att röra ytan. Isopropanol fungerar för snabbrengöring mellan utskrifter, men diskmedel tar bort fett bättre. Det här är ett allmänt knep som gäller alla material.
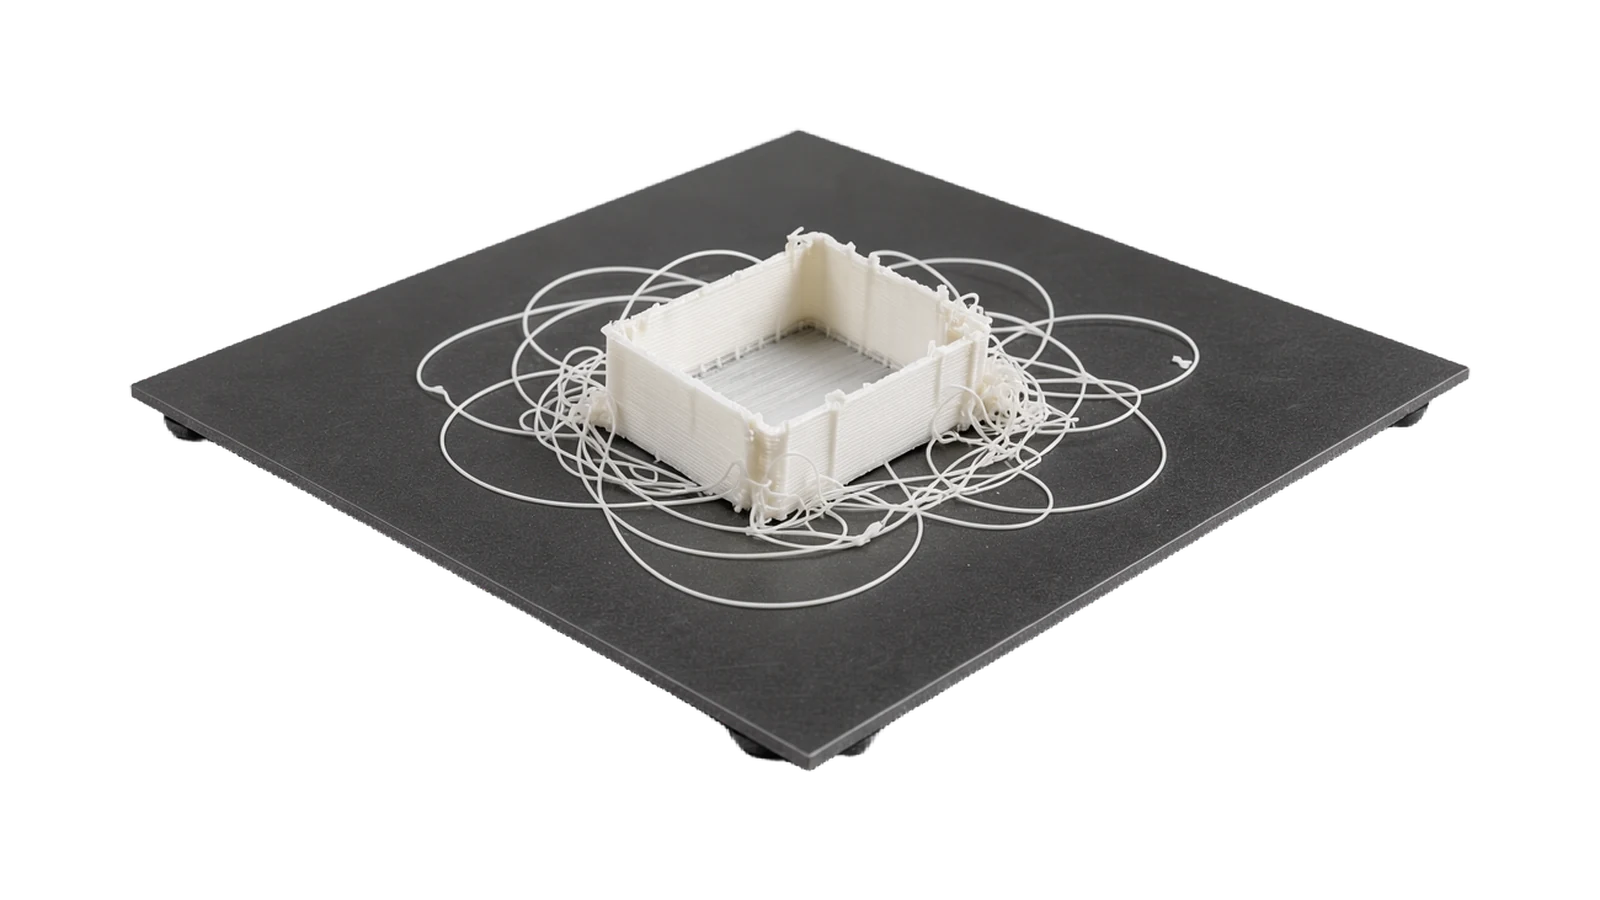
2. Ställ in avståndet till bädden. Munstycket ska sitta så nära att filamentsträngen pressas ihop lätt mot plattan. Ligger strängen löst ovanpå är avståndet för stort. Nivellera bädden och finjustera med z-offset: ser förstalagret ut som runda, lösa spagettisträngar är munstycket för högt, blir det genomskinligt tunt och ojämnt är det för lågt. Material beter sig dessutom olika: PLA vill pressas mot ytan medan PETG vill ha lite mer luft. Det går vi igenom i Så skriver du ut PLA och Så skriver du ut PETG.
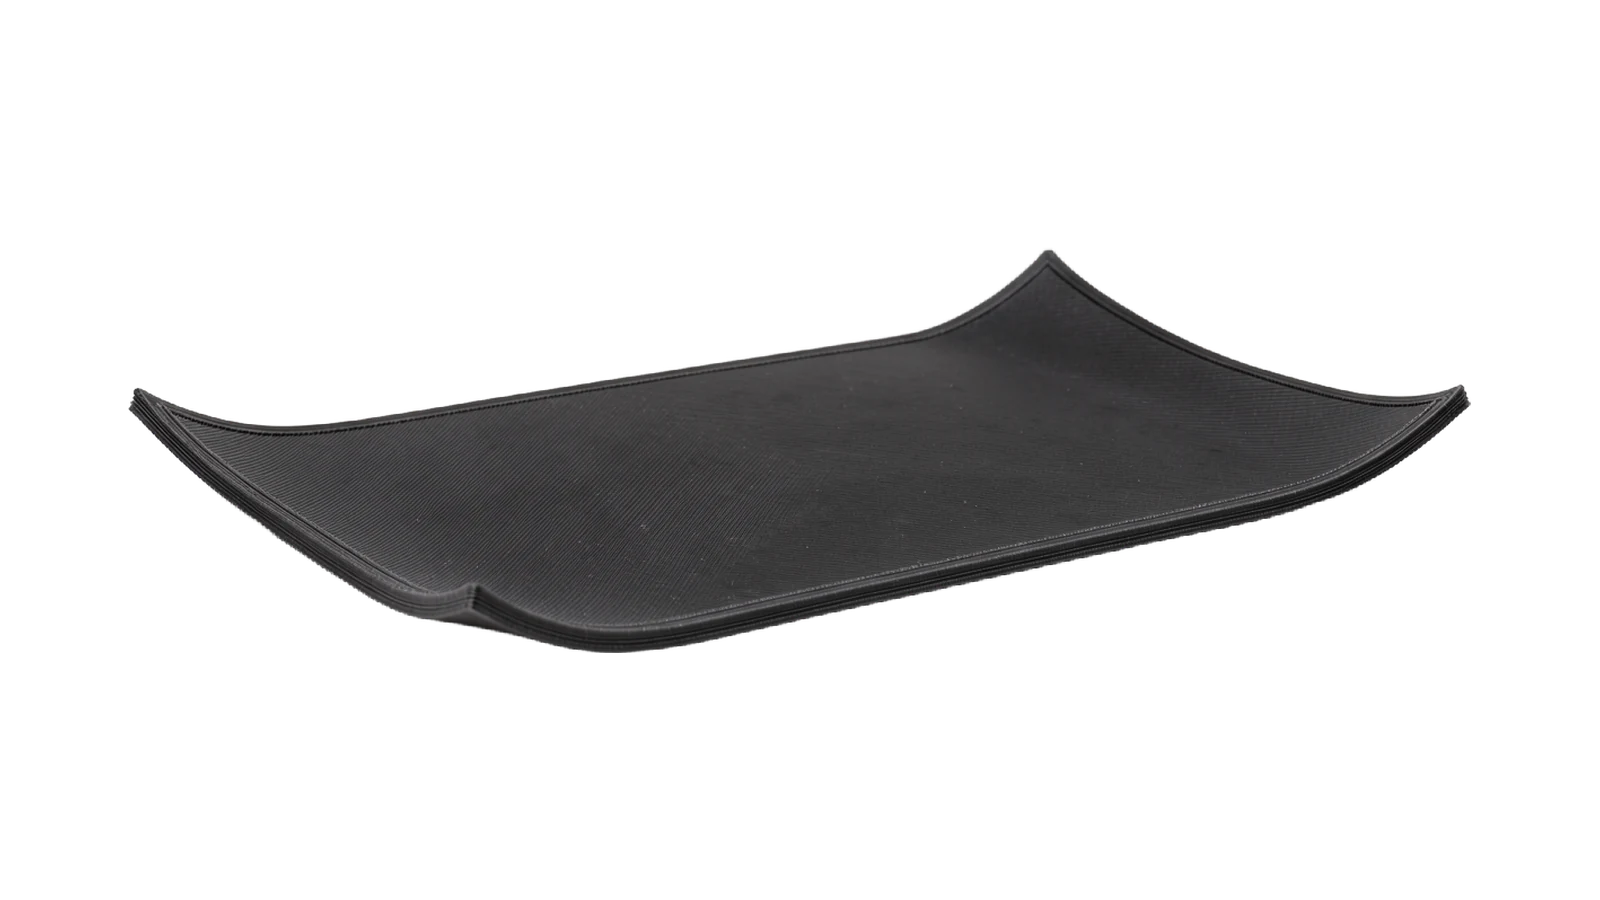
3. Kontrollera bäddtemperaturen. Med fel bäddtemperatur släpper även ett bra förstalager efter några minuter. Enligt våra datablad gäller 40–65 °C för PLA, 50–70 °C för PETG och 90–110 °C för ABS och ASA. ABS är extra känsligt: en för sval bädd är den vanligaste orsaken till att hörnen lyfter. Det tittar vi närmare på i guiden om warping.
4. Sänk hastigheten på förstalagret. Ett förstalager som skrivs ut för snabbt hinner inte fästa. Sänk förstalagrets hastighet till ungefär hälften av den normala i din slicer. De flesta slicers har en egen inställning för just förstalagret.
Inställningar per material
Tabellen sammanfattar bäddtemperaturerna från våra datablad och vad respektive material vill ha utöver det.
När inget annat hjälper
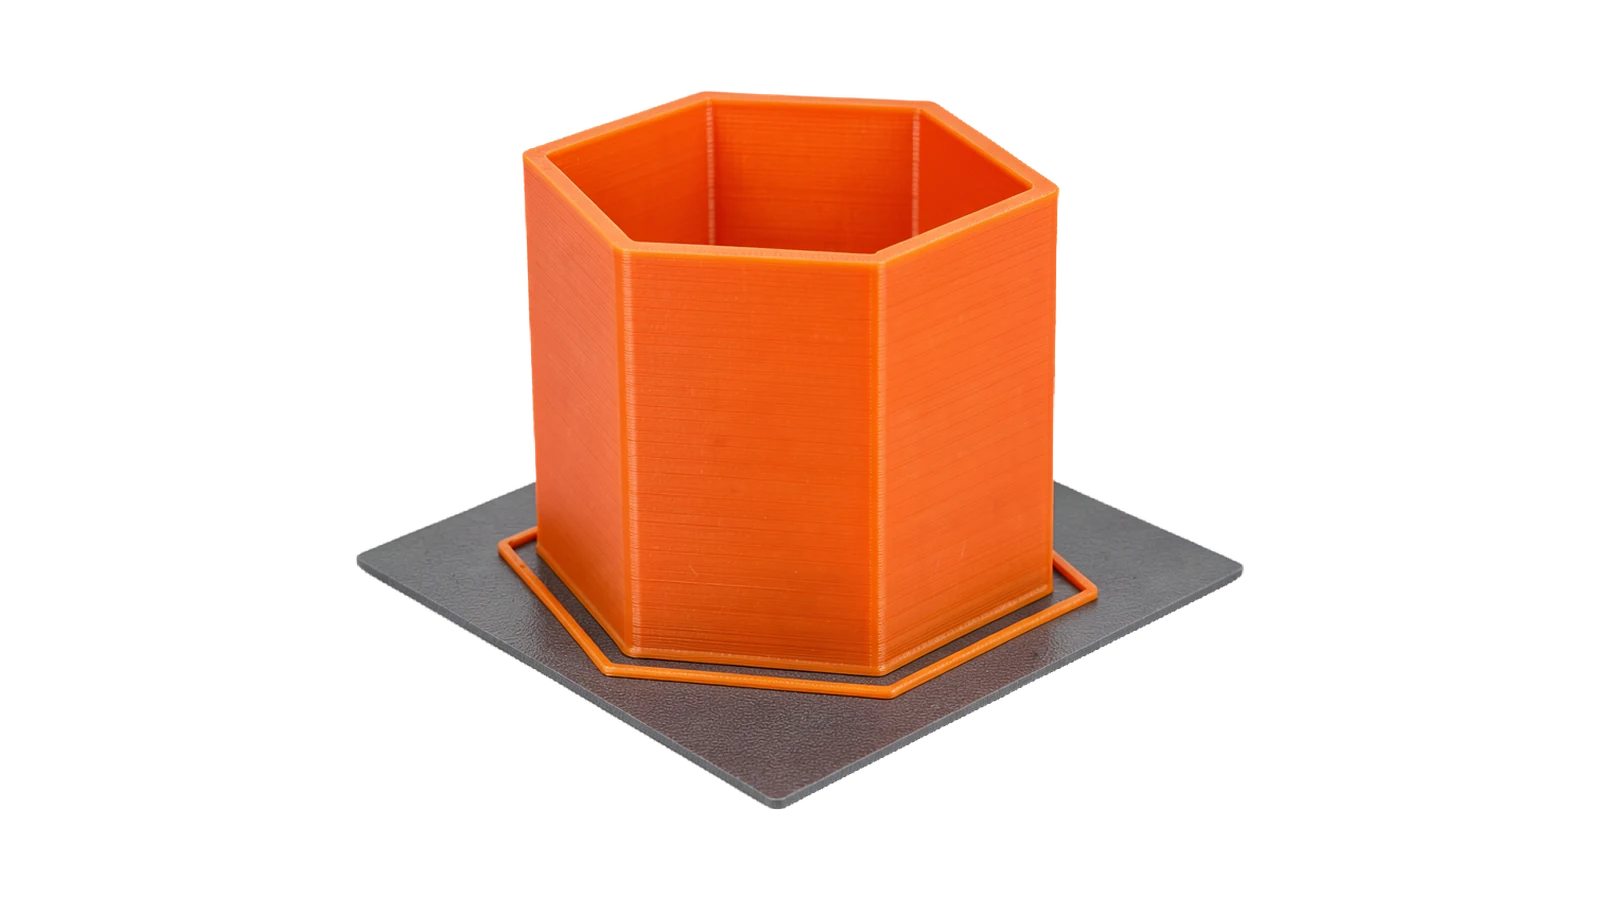
Fäster det fortfarande inte finns två beprövade knep. Limstift på plattan ger extra grepp för i stort sett alla material och är lätt att tvätta bort. En brim, alltså en bred kant runt modellen som slicern lägger till, ökar kontaktytan rejält och hjälper särskilt smala, höga delar. Är filamentet gammalt och har legat framme kan även fukt försämra vidhäftningen. Fler tecken på det hittar du i guiden om att torka fuktigt filament.
Är du nybörjare och vill slippa problemet helt är PLA-filament det material som är lättast att lyckas med. Det fäster lätt på de flesta byggplattor utan vare sig limstift eller hög bäddtemperatur.
Vanliga frågor om bäddhäftning
Varför fäster inte min PLA?
Nästan alltid en smutsig platta eller fel z-avstånd. Tvätta plattan med diskmedel, nivellera och se till att förstalagret pressas ihop till en jämn rad. PLA är det material som fäster lättast, så grunderna räcker oftast.
Behöver jag limstift?
Inte för vardagsutskrifter i PLA eller PETG på en ren platta. Limstift är däremot ett bra stöd för ABS, ASA och nylon, för stora delar med liten kontaktyta och som släppmedel när PETG fäster för hårt.
Vilken yta är bäst på byggplattan?
En strukturerad PEI-platta är ett pålitligt allroundval som de flesta material fäster bra på. Slät PEI ger blankare undersida men kräver noggrannare rengöring. Rengöringen betyder mer än vilken yta du väljer.
Utskriften släpper mitt i utskriften, varför?
Om förstalagret såg bra ut men delen släpper senare beror det oftast på drag eller för sval bädd, så att delen krymper och bänder sig loss. Det är samma mekanism som warping och behandlas i den guiden.
Filament i 173+ nyanser, från 113 kr
Varje färg provtryckt, vakuumpackad med silikagelpåse och skickad från Tibro inom 48 timmar.